
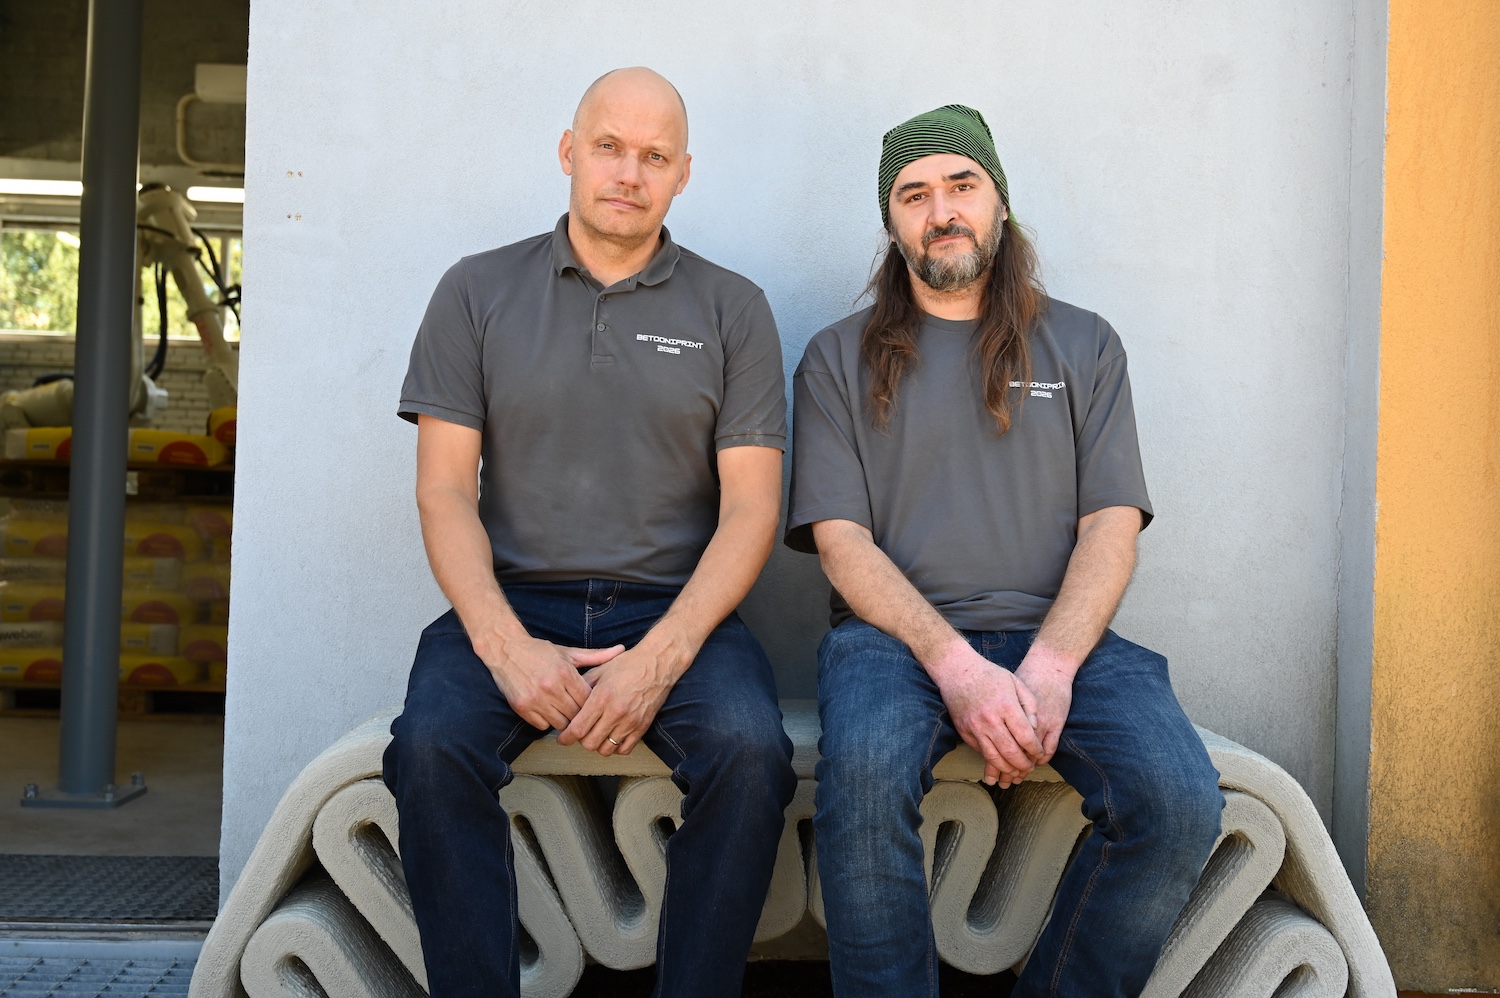
Tallinna Tehnikakõrgkool avas pealinnas ainulaadse betooni 3D-prindi labori – esimese omataolise Eestis. Tallinna Tehnikakõrgkooli ehitusinstituudi juhtivlektor ja betooni 3D-prindi labori juhataja Aivars Alt rääkis, kuidas uusim tehnoloogia võib mõjutada meie elu ja miks selle vastu tunnevad huvi installsioonide ning ehituse kõrval isegi Kaitsevägi.
Denis Pastuhhov
info@mke.ee
Uue labori loomine, mis asub Tallinna Kristiine linnaosas aadressil Siidisaba 8, läks maksma 250 000 eurot ning tähistas uut taset ehitussektori ja teiste valdkondade eesrindlikes meetodites ning innovatsioonis.
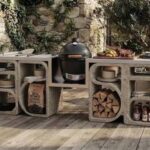
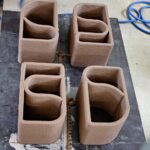
Ajavahemikus 24.–28. august võõrustas Tallinna Tehnikakõrgkool konkurssi Betooniprint 2026 – üliõpilasmeeskondadel tuli välja töötada betooni 3D-prindiks sobiv toode. Moodulväliköögi projektiga võitis Kõrgem Kunstikool Pallas (Tartu) koosseisus Lill Kagadze, Villiam Sillanurm, Greete Sallo ja Annabel Seen. Žürii poolt parimaks tunnistatud töö prinditi betoonist skaalas 1:1 ning seda saab näha festivalil „Disainiöö“, mis toimub Tallinnas 28. septembrist kuni 4. oktoobrini.
Välja töötatud Eestis
– Alustame põhitõdedest: miks on vaja betooni 3D-printimist?
– Selle globaalsem eesmärk ehituses on reaalselt vähendada tööjõu osakaalu ja selle komponendi arvelt tõsta ehituse tõhusust. Lisaks saab veel välja tuua selle, millega meie tegeleme: paigutades materjali suure täpsusega, saab luua tõhusamaid konstruktsioone.
Mina ütleksin, et see tehnoloogia on uus – ja mitte ainult Eesti jaoks. Ülemaailmses skaalas võib rääkida umbes 2015. aastast, kuigi tollal alles väga eksperimentaalses faasis. Eestis mõtlesid huvilised masina prototüübid välja juba aasta-paar pärast seda, ning alates 2018. aastast tegeleb Tallinna Tehnikakõrgkool nii materjalide kui ka betooni 3D-prindi tehnika arendamisega.
– Kuidas protsess toimub?
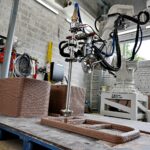
– Selles hoones alustasime me partneritega töötegemist hoopis teist tüüpi printeritega – täna võib laboris näha robotkätt, kuid alguses oli gantry-tüüpi masin – raam ja kolmeteljeline töölaud, mis paigutab betooni.
Protsess ise on üsna lihtne: oluline komponent on väga täpselt vett doseeriv ja pidevalt töötav pump, ning me kasutame eelnevalt ettevalmistatud segusid. Praegu on kasutusel meie enda segu, mis on välja töötatud koostöös Weber Eestiga ja tehtud põhimõttel just add water („lihtsalt lisa vett“ – toim.).
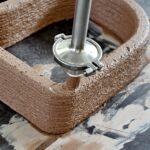
Ehk siis siia (ta osutab pumbale) laaditakse kuivsegu, millel on juba õige kuivkomponentide koostis. Sellele masinale paigaldatakse kokkupandud kujul pidevalt töötav silindriline segisti. Miks seda vaja on? Sest betoon, mida me laotame, peab esimestel hetkedel kergesti voolama ja olema hästi töödeldav. Kuid niipea kui see on tööpinnale laotatud, saab juba mõne sekundi pärast kanda sellele järgmise kihi.
See tähendab, et segu peab olema pidevalt ühtlane. Me valmistame ette väikesed portsjonid, laadime need mahutisse ja transpordime printimiskohta. Andur annab märku, millal lisada järgmine portsjon, et segu oleks alati värske ja samade omadustega. See on oluline, sest nii on kergem täpselt vett doseerida ja betooni ühtlaselt ette anda. Ei tohi lubada järske etteande kõikumisi – sellest kannatab toote kvaliteet. Süsteem ühendab segamis- ja pumpamisetapid: üks agregaat moodustab tööportsjoni ning seejärel tehakse moodulis täpne doseerimine ja etteanne.
Betooni 3D-prindi puhul etteande või segutüüpide osas saab kõik jagada ühekomponendiliseks seguks ja mitmekomponendiliseks seguks. Kui rääkida kahekomponendilisest koostisest, siis üks eeliseid on võimalus lisada pigmentsööte otse läbi düüsi väljuvasse massi, ehk siis see on värvimise viis. Ning praegune toon tekib põlevkivituha kasutamisest – see annab jahvatamisel roosaka värvuse, mis erineb märgatavalt klassikalisest tuhast, mida tavaliselt segusse lisatakse.
Robotile seadistame me eelnevalt liikumise trajektoori ja kiiruse; moodustame kihi kihi haaval kas mõnest CAD-mudelist või baasjoone järgi, ning saame kõike teha väga kiiresti – ideest teostuseni kulub vaid mõni tund, sest programmid on talle juba ette antud.
Ehk siis roboti ülesanne on sisuliselt järgida etteantud teed konstantse kiirusega. Robotkäsi läbib kurve hästi, tal on parem täpsus kui mõnel teisel. Kuid selle miinus seisneb selles, et tal on suhteliselt väike töötsoon. Ja kui jutt käib maja ehitamisest, kasutatakse tavaliselt suurt printerit ehitusplatsi ümber.
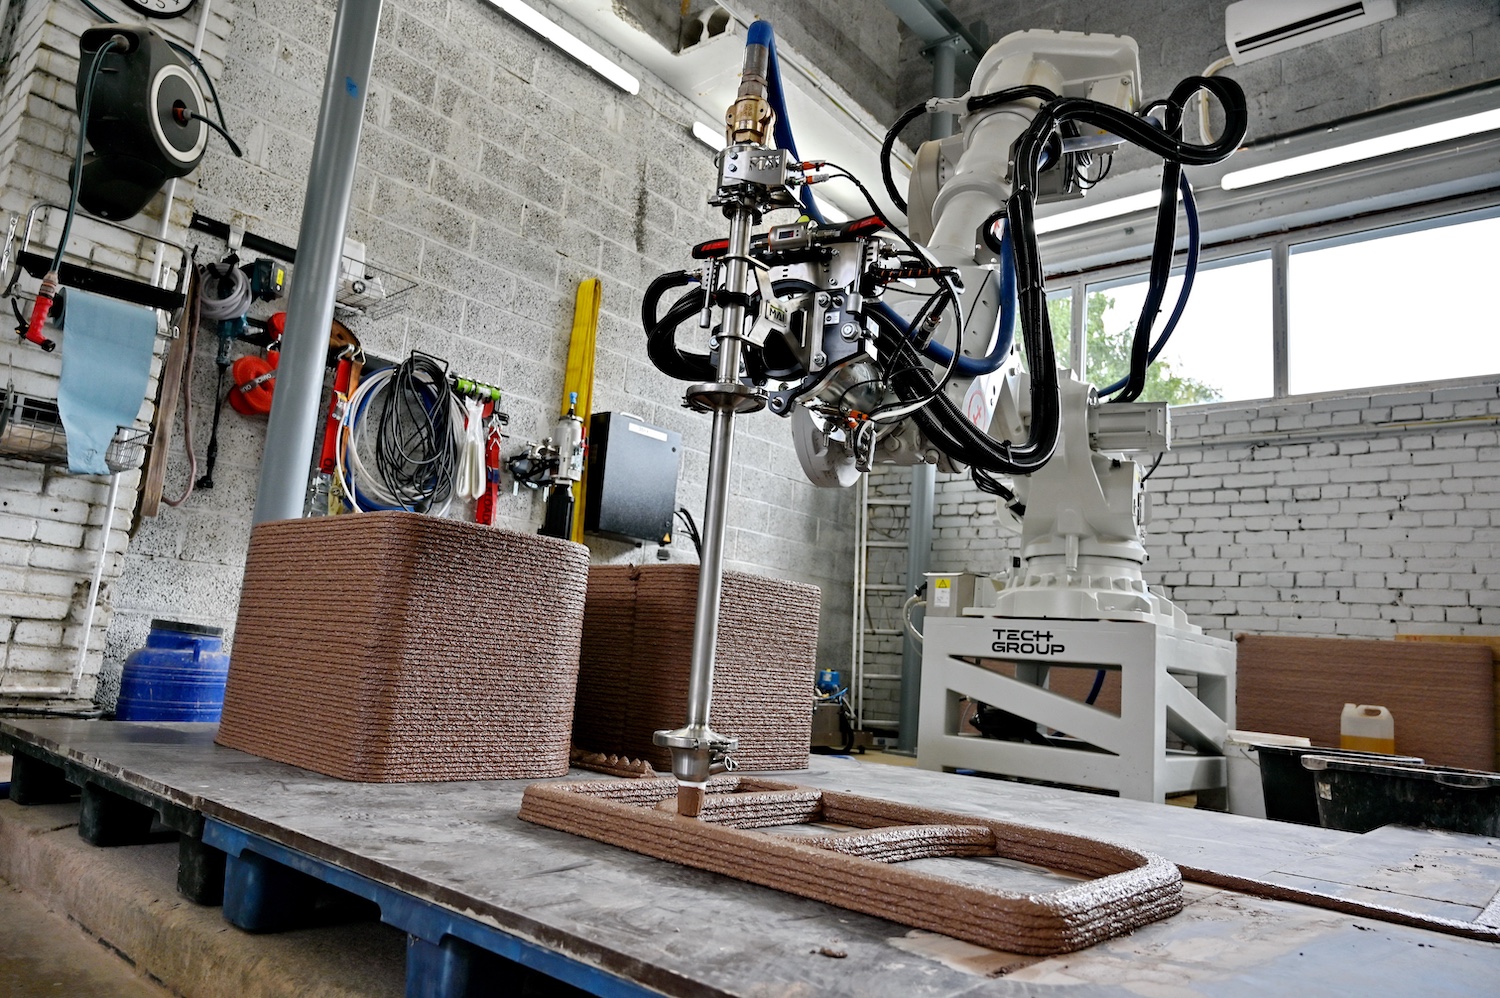
Kiht kihi haaval: selline näeb välja betooni 3D-printimise protsess. Foto: Denis Pastuhhov
Geomeetriliselt keeruline, kuid vastupidav
– Kas tavalise tootmisbetooni ja prinditud betooni vahel on vahe?
– Muidugi! Alustame sellest, et näiteks seesama pumbatehnoloogia, mida me robotil etteandmisel kasutame, võimaldab voogata peamiselt mörte. See tähendab, et materjalis kasutatakse mõnemillimeetrise läbimõõduga osakesi; traditsioonilises betoonis kasutatakse fraktsioone 8 mm, 16 mm – ehk jämedat killustikku, mida meil siin masinate spetsiifika tõttu ei kasutata.
Kui rääkida klassikaliste meetodite ja printimise suhtest, siis minu praegune arusaam on selline: printimistehnoloogia ei konkureeri lihtsate raudbetoonelementide (näiteks täisnurksete plokkide) massvalmistamisega, vaid on pigem orienteeritud keerulise geomeetriaga valdkondadele. Sellised konstruktsioonid võivad olla ebatüüpilised ja kujult keerukamad. Täna on peamised rakendusvaldkonnad, mis on juba levikut leidnud, esteetilised lahendused: linnamööbel, üksikud interjöörielemendid jms.
Keeruliste konstruktsioonide puhul on betooni printimine väga hea lahendus. Meil on terve rida suundi, mida alles uuritakse: näiteks oma projekti raames töötame me integreeritud raketistega. See tähendab, et me prindime vormi ja seejärel täidame selle klassikalise betooniga, vajadusel sarrustatult. Nii optimeerime me konstruktsiooni kandvat osa: põhimõte on mitte teha massiivseid plaate või seinu, vaid paigutada betooni ainult sinna, kus see on tugevuse seisukohalt tõesti vajalik.
– Kui vastupidav on 3D-printeril prinditud betoon?
– Kui vaadata meie betooni koostist, siis survetugevuse poolest annab see näitajaid, mis on väga lähedased tavalisele betoonile. Tihti tekib küsimus kihtide kohta: kui me paigutame kihte üksteise peale, kas siis pole probleemi selles, et kihtide vaheline nujumine/nakkuvus on halvem kui monoliitsel betoonil? Esimeste laborikatsete tulemuste põhjal võib julgelt väita, että kihtide vaheline nakkuvus on võrreldav tavalise betooniga.
Muidugi, lõplikud kinnitused tuleb meil alles saada – vaja on täiendavaid katseeseeriaid. Kuid tänase seisuga on tunne selline: materjal on tervikuna võrreldav tavalise betooniga, sest kõik taandub tsemendile ja sellele, kui palju tsementi me kasutame. Klassikaliselt määrab just tsement suuresti betooni vastupidavuse väliskeskkonna tingimustes. Ja kuigi meil pole veel täielikult teaduslikult põhjendatud lähenemist, oleme printinud erinevaid elemente ja jätnud need avatud õhu kätte. Nende aastate jooksul pole me märganud, et ilm oleks näidiseid kuidagi oluliselt kahjustanud.
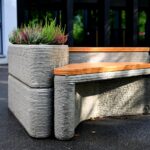
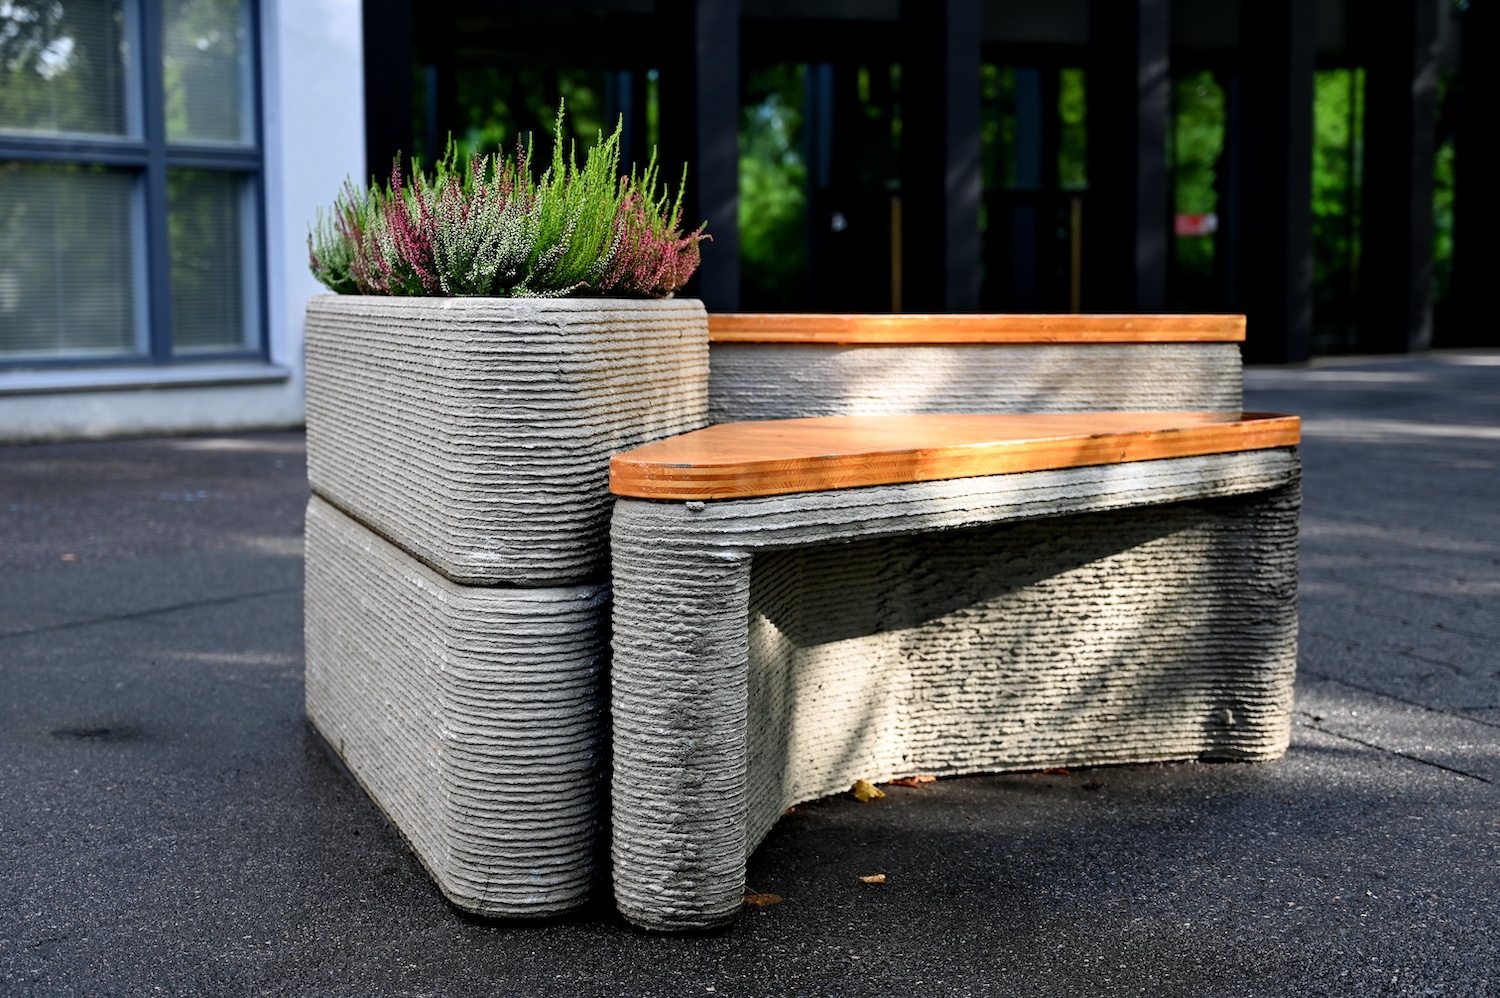
On ka Tallinna tänavatel: Põhja puiesteed kaunistab pink, mis võitis konkursil Betooniprint 2025. Foto: Denis Pastuhhov
Maksumus kui väljakutse
– Aga hinna poolest?
– Praegu on see suur väljakutse. Kes selle tegevusega tegeleb, see tavaliselt ei tegele betoonisegu valmistamisega, sest see on väga töömahukas. Segud valmistatakse reeglina tehastes kaubasegudena, ja see paneb need juba ebasoodsasse olukorda võrreldes klassikalise kaubabetooniga. Seetõttu peab lisaväärtust tooma väljatöötatud konstruktsiooni lahendus.
Meie minilaboris tegime samuti kalkulatsiooni: selle töö tegemiseks on vaja kahte inimest; on seadmete kulu ja amortisatsioon, ning tuleb välja, et sellise väikese laborikompleksi töötund maksab umbes 200 eurot. Kaks peamist komponenti – laborikompleks koos tööjõuga ja materjal printimiseks; nende kahe komponendi summa annab väga lihtsalt toote hinna. Edasi arvutus: näiteks täna päeva esimeses pooles prinditi üks logo; logo printimisaeg oli 57 minutit, ümardame tunnini, ehk tööjõukulu on 200 eurot, aga materjal selle jaoks läks maksma umbes 450 eurot.
– Kas linnaruumis saab näha selles laboris prinditud tooteid?
– Me oleme siiski teadusasutus ja meie põhifunktsioon ei ole tootmine. Samal ajal on koostöö raames tekkinud näiteks ettevõtteid, mis on käivitanud piloottootmise – et väljastada üksikuid tooteid ja juba täiesti kommertsiaalseid lahendusi.
Eestis on näiteks ettevõte Kiili Betoon. Kuid sellegipoolest võite näha Eesti Kunstiakadeemia ees meie pinki – möödunud aasta konkursitööd.
Alternatiiv P-P-P pinkidele
– Möödunud aastal ilmusid Tallinnasse endise abilinnapea Pärtel-Peeter Pere jõupingutustel puitpingid hinnaga umbes 1000 eurot. Kas 3D-betoonist pingid võiksid teie meelest olla alternatiiviks?
– Jah, ma väidan, et tehnoloogia on täna juba sellisel tasemel, et selliseid pinke saaks printida. Ja need betoonpingid on minu meelest praeguse hinna juures juba konkurentsivõimelised. Need pole kindlasti puitpinkidest halvemad, ainult et disain peaks tõenäoliselt ette nägema täiendavalt puitkatte, et inimesel oleks mugavam istuda. Lisaks pinkidele sobib tehnoloogia linnamööbli, prügikastide ja lillepottide jaoks – neid tooteid on lihtne kohandada printimise jaoks. Sealjuures on betoon puidust vastupidavam.
– Millised riigid on praegu tugevad betooni 3D-prindi valdkonnas?
– Tugevad koolkonnad on olemas kogu Kesk-Euroopas: eelkõige Šveits, Madalmaad, Saksamaa. Lisaks tekivad üksikud keskused – ütleksime, Lõuna-Aafrikas. Ja muidugi Ameerika.
USA-l on oma nišš, seal on koondunud palju suuri tegijaid. Olen samuti veendunud, et Hiina on väga heal positsioonil, kuid mingitel põhjustel ei levi sealt info liiga hästi ning me ei tea alati, mida seal konkreetselt tehakse.
Oktoobri lõpus viibin ma Nanjingis, me viime sinna ühe oma uurimistöö tulemuse, ja loodan, et saame külastada ka kohalikke tehaseid.
Nii ehitajad kui ka sõjaväelased
– Kas te näete, et Eesti ettevõtetel on juba huvi?
– Üldiselt jah, nad väljendavad seda juba. Rõõmuga võin öelda, et tänavu toetas meie tudengite betooniprintimise konkurssi seitse ehitussektori ettevõtet, kes üritust finantseerisid.
– Nagu ma aru sain, on huvitatud ka Kaitsevägi?
– Jah, me oleme astunud juba esimesed sammud koostöös Kaitseväega seoses meie betooni 3D-printimisega: valmistasime eesti keeles ette tasuvusuuringu. Täna vaatame me peamiselt materjalide kasutamise variante: tegime mõned väikesed tööd, viisime läbi praktilisi katseid, mis äratasid Kaitseväe huvi, ning see päädis meie jaoks sel kevadel kaitstud magistritööga, kus üliõpilane uuris nende konstruktsioonide tugevust NATO standardeid arvesse võttes.
See, mis Kaitseväge huvitab, on just nimelt minu mainitud mobiilne kontseptsioon, mobiilne tehas, mis ei tähenda tingimata roomikutel masinaid. Need võivad olla ka mobiilsed tehased, mis satuvad printimise kasutuskohtade lähedusse, et elemendid saaksid olla prinditud võimalikult lähedal lõplikule kasutuskohale.
Kui saavutatavad mobiilsed seadmed on – seda on raske öelda, sest me pole sellega veel tõsiselt tegelenud. Kuid sellest, mida me oleme maailmas näinud, näiteks Weberi tehases Madalmaades, on olemas nõndanimetatud demokonteiner: merekonteiner, mis on varustatud generaatorite, pumpade ja robotitega; see on logistiline ühik – konteineri saab tuua objektile ning sees on juba olemas kõik vajalikud vahendid, nii et printimist saab alustada kohe. Tehnoloogiline baas on juba olemas.
– Teoreetiliselt saab teie laboris printida mitte ainult betooni?
– Jah. Materjalide etteandesüsteemi kohandamisel võimaldab meie seadmepark robotkäe abil paigaldada erinevaid materjale.
Võit konkursil
– Tänavu toimus konkurss Betooniprint, mille raames prinditi teie laboris huvitavaid disainerlikke tudengitöid ning tehnoloogia vastu tundsid elavat huvi ehitusettevõtted.
– Kui me käivitasime rahvusvahelise projekti EXEP3D, oli meil kaks partnerit: Eindhoveni Tehnoloogiaülikool ja Dresdeni Tehnikaülikool. Projekti raames võtsime kohustuse korraldada kunagi võistlus: projekti olemus on õppida välispartneritelt, omandada oskusi ja mingil hetkel tõestada, et oskame protsessi iseseisvalt läbi viia ja teisi õpetada. Me viisime võistluse esimest korda läbi 2025. aastal ning, saades palju positiivset tagasisidet, otsustasime seda korrata. Ideeks on see, et noor inseneride ja arhitektide põlvkond saaks neid teadmisi ja oskusi kasutada.
Tänavu osalesid võistlusel Kõrgem Kunstikool Pallas, Eesti Maaülikool, Eesti Kunstiakadeemia ja Tallinna Tehnikakõrgkool. See on eelkõige disainikontseptsioonide konkurss, mis arvestab materjali ja tehnoloogia eripärasid. Algselt ei olnud meil selgelt ette antud suunda, kuna kaasasime ehitusinseneria tudengeid, arhitekte ja tööstusdisainereid. Kuid konkursi kogemusest lähtuvalt liigume tõenäoliselt kategooria „disain – arhitektuur“ suunas.
– Kui keeruline printimiseks oli Betooniprint-2026 võitnud objekt?
– See oli suhteliselt lihtne – polnud keerulisi sisestruktuure. Kuid osalejad ei mõistnud päris hästi printeri teekonna liikumist, mistõttu nad ei saanud täpselt seda, mida tahtsid, ja põhimõtet tuli pisut muuta. Tavaliselt kasutatakse printimisel suletud tsükleid, kui robot liigub kogu aeg ringiratast, kuid nende puhul tuli kasutada „ühe joone“ põhimõtet: teeme ühe liigutuse, tõuseme, naaseme, tõuseme – ja see on pisut keerulisem, sest tõusmise hetkel võib tekkida liigne betooni pealekandmine.
– Milline on konkursitöö orienteeruv maksumus?
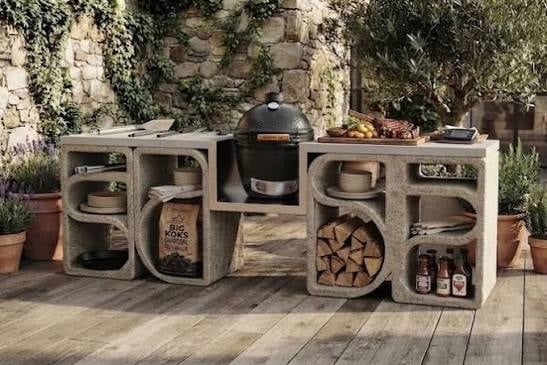
– See oli konstruktsioon välitoidualale, näiteks grillimisalale. Selle maksumus on umbes tuhat eurot prinditud osa eest. Tudengitele tehti ülesandeks võrrelda oma lahendust analoogsete toodetega turul; nad jõudsid järeldusele, et nende lahendus on hinna poolest juba võrreldav turupakkumistega ja mõnel juhul konkurentsivõimeline. Nii et selles kategoorias on sellise tootega turule tulek täiesti realistlik.
– Milliseid ülesandeid te seate endale tulevikus?
– Mina märgiksin ära, et meie lähim, poole aasta oluline ülesanne on tutvustada meie lahendusi Eesti ehitusettevõtetele, samuti projekteerijatele ja arhitektidele. Me oleme jõudnud tasemeni, kus oleme võimelised printima näiteks paari meetri kõrguseid elemente ja seinu – masinate mõõtmed seda võimaldavad. Sel kevadel lõpetasime ka oma esimese projekti raames valminud demonstratsioonlahenduse – maakeldri jaoks, see on juba paigaldatud. Peamine eesmärk praegu on koostöös ehitusfirmadega leida võimalikult palju rakendusvaldkondi, kus tehnoloogia on tõesti õigustatud. Paralleelselt otsime partneritega loogilisi punkte edasiseks arenguks; ideaalis tahaksime jõuda ka mobiilsete lahendusteni, kus masinad saaksid liikuda ja töötada erinevatel platsidel, sealhulgas looduskeskkonnas – see on meie teaduslik ambitsioon.
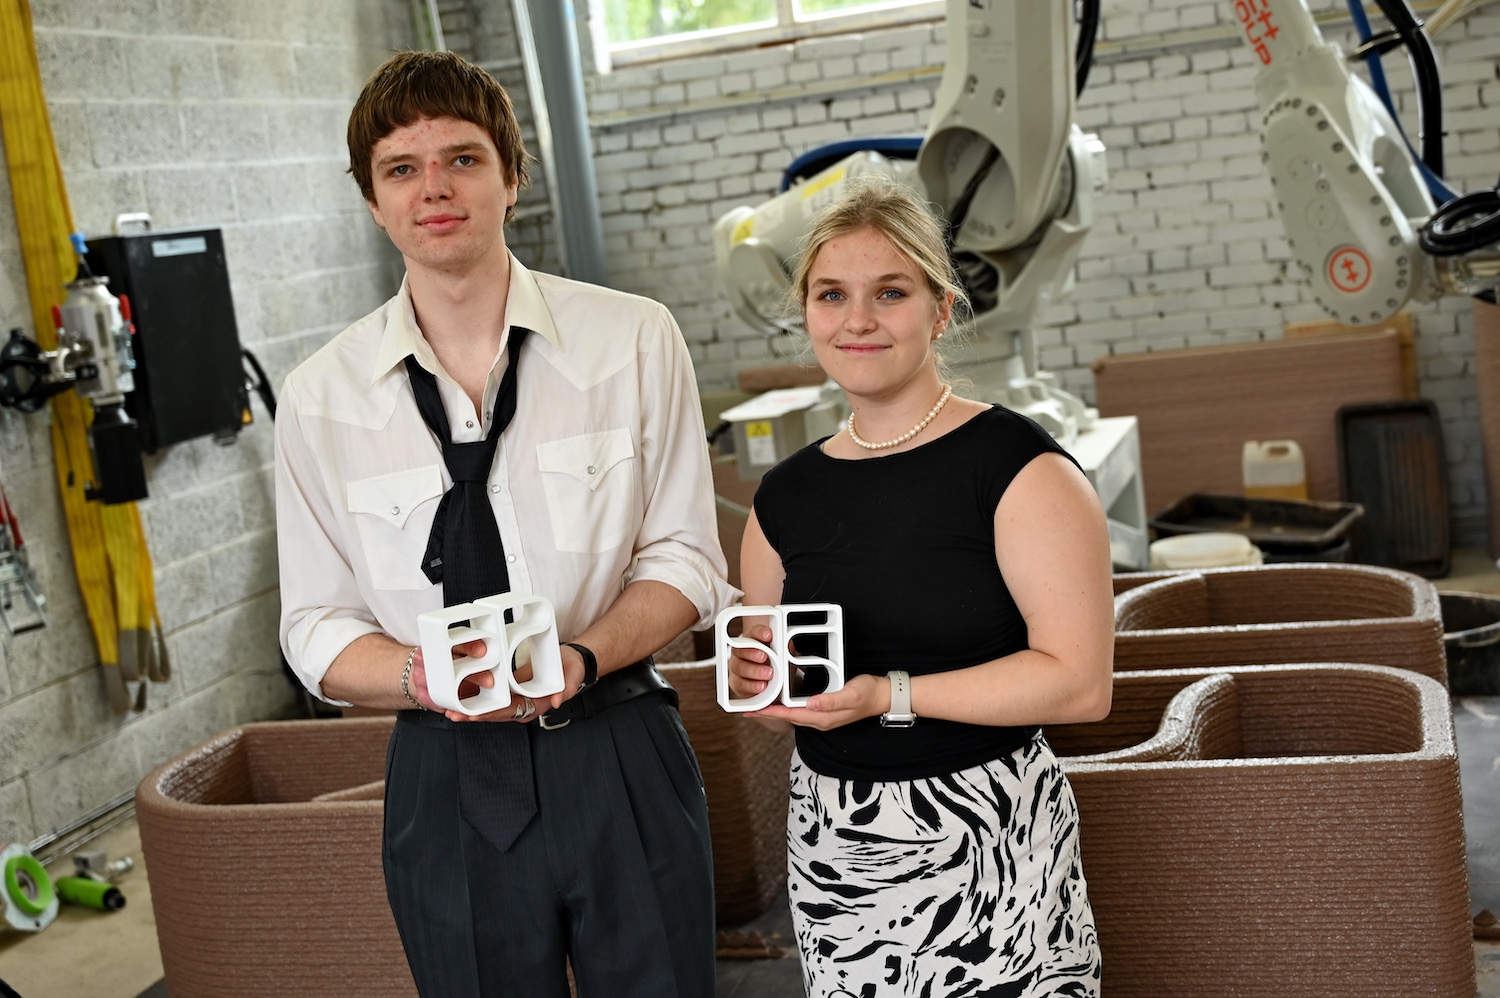
KOMMENTAAR
Villiam Sillanurm,
Kõrgema Kunstikooli Pallas tudeng ja konkursi Betooniprint-2026 võitja
Konkursist saime teada oma õppeasutuse kaudu. Ettepanek oli intrigeeriv – uue tehnika ja materjali proovilepanek. Siis otsustasimegi meeskonna kokku panna ja osa võtta. Konkursi raames loodi meie tööna moodulväliköögi variant Süss.
Idee tekkis tähelepanekust, et turul pakutavad väliköögid on suure kaalu tõttu raskesti transporditavad ja paljude jaoks hinnaklassi poolest kättesaamatud. Kontseptsioon Süss lahendab selle tänu moodulsusele: kahte erineva disainiga elementi saab omavahel kombineerida ja vajadusel kohandada eri lahendustele. Nii on toodet kergem transportida ja kasutaja saab mooduleid ise vastavalt oma vajadustele kokku panna.
Kõige keerulisem oli mõista printimismasinat, ilma seda varem kasutamata. Ohutusnõuete tõttu ei tohtinud printimist kordagi katkestada, seetõttu tuli eelnevalt läbi mõelda kogu objekti printimise tee (algus, lõpp, iga kiht). Samuti võib osutuda keeruliseks määrata, kui palju objekte mahub printimisplatsile, sest betooni 3D-prindi puhul on tolerants üsna suur ja objektid võivad printimisel üksteise sisse vajuda; samuti tuli arvestada masina enda mõõtmetega, muidu võivad selle detailid printimist kahjustada.
Võrreldes teiste materjalidega on betooni 3D-printimine väga huvitav tehnoloogia, mis annab võimaluse pakkuda keskkonnasõbralikumat, kiiremat ja odavamat lahendust.
Meie meeskonnana oleme oma ideega rahul, kuid sellel on veel arenguruumi. Konkursile tulime me ilma suurte ootusteta, tahtsime lihtsalt ennast proovile panna ja midagi uut teada saada. See, et me konkursi käigus mõtlesime välja kaasaegse ja huvitava lahenduse, on suur boonus.